精密钣金加工一般用到的材料有冷轧板(SPCC)、热轧板(SHCC)、镀锌板(SECC、SGCC),铜(CU)黄铜、紫铜、铍铜,铝板(6061、5052、1010、1060、6063、硬铝等),不锈钢(...
详情
400-0021-888


ABOUT US
上海衍恩自动化科技有限公司Our Products
我们的产品




ARTICLES
技术文章伺服动力刀塔广泛应用于车铣复合及数控车床上,换刀超时报警是现场高频故障。报警表现为刀塔启动转位后,在系统设定时间内无法完成锁紧定位,机床直接中断加工。故障诱因涵盖机械卡滞、电气信号异常、伺服驱动参数、外部干涉等多方面,维修应当遵循先排查外部因素,再电气后机械的处理思路,防止盲目拆解扩大故障。接到报警后,首先记录报警代码,观察故障现象。区分故障模式:每次换刀全部刀位均超时,一般属于刀塔公共动力、锁紧机构故障;仅个别刀位报警,大多为定位端齿盘卡屑、单组传感器偏移。冷机正常、热机频...
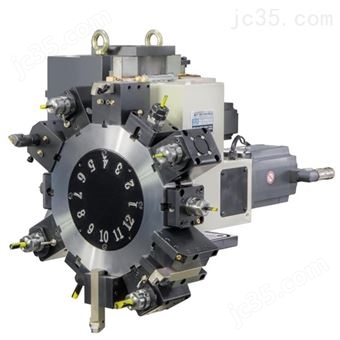
伺服动力刀塔是车削中心、车铣复合机床的核心部件,集成分度转位与动力铣削功能,刀塔规格选配直接决定设备加工刚性、工序能力与生产节拍。选型不能盲目追求高配,应结合工件材质、加工工况、机床本体参数综合匹配,下面梳理选配的关键参考要点。首先依据加工需求确定刀位数量与刀具接口规格。常见工位有8、12工位,复杂多工序零件优先选用12工位,预留动力刀座安装位置;简单轴类零件8工位即可满足生产。刀具接口分为BMT与VDI两种,重铣削工况优先选用BMT端面锁紧结构,刚性更强;以车削为主、拆装刀...
伺服动力刀塔是数控车床和车铣复合设备里的核心部件,负责换刀、分度和动力铣削传输。刀塔一旦出现定位漂移,会直接造成工件尺寸超差、刀具崩刃甚至撞刀。保持稳定运行,既要做日常清洁润滑,也要按周期做重复定位精度检测。日常维护先从清洁开始。刀塔分度面、端齿盘、定位锥面和旋转接头周围最容易积切屑与冷却液泥。每班或每日应清除残余铁屑,避免碎屑进入啮合面造成局部压痕。润滑按厂家指定牌号加注,轴承、齿轮、分度凸轮不能干磨,但也不能过量,多余油脂会粘屑。电气侧定期检查插头、编码器线和伺服电机散热...
伺服动力刀塔作为数控车床的核心功能部件,承担着刀具存储、自动换刀和动力铣削等多重任务。由于其结构复杂、动作频繁,在长期使用过程中难免出现各类报警和精度下降问题。掌握常见报警的处理方法和精度调整技术,对于保障生产连续性具有重要意义。常见报警及处理方法伺服动力刀塔最常见的报警是换刀超时。当刀塔在设定时间内未能完成定位锁紧,系统会触发超时报警。此时应首先检查液压或气压系统压力是否正常,确认松开和锁紧动作是否到位。如果压力正常但换刀仍然超时,可能是减速开关位置偏移或编码器信号异常,需...
导轨钳制器是直线传动系统中的关键安全部件,广泛应用于数控机床、自动化产线和精密测量设备,承担定位保持和断电安全防护功能。在设备调试与日常运维中,夹紧力不足和响应延迟是两类出现频率较高的故障。这些问题的成因往往不局限于钳制器本体,气源供给、管路配置、安装精度以及现场工况都可能直接影响锁紧性能。以下从系统排查的角度,对这两类故障的成因和处置方法进行梳理。夹紧力不足的排查路径工作压力不足是导致夹紧力下降的首要排查方向。需要先确认供给压力是否达到产品样本规定的较低使用压力值,部分现场...
精密钣金外壳选择表面处理,主要看基材材质、使用环境、外观要求和装配公差。喷涂、电镀和阳极氧化都能提供防护或装饰效果,但适用边界差别明显。喷涂分为粉末喷涂和液体喷涂。粉末喷涂通过静电吸附再高温固化,颜色选择广,可做砂纹、平光和多种RAL色,对钢、铝、镀锌板等基材兼容性较好,复杂外形和拼接缝覆盖能力较强。涂层厚度通常高于阳极和多数电镀薄层,因此遮盖钣金焊痕、打磨痕的能力更强,适合户外机箱、工控柜和仪器外罩。盐雾性能取决于前处理、涂层体系和膜厚,户外件可按要求提高膜厚并做中性盐雾验...
联系电话
400-0021-888联系邮箱
sales@yeenrobot.com联系QQ
80676023